Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Van vormen tot laden: zes controlepunten bij de inspectie van glazen flessen
Glazen flessen kunnen defect raken op manieren die gemakkelijk over het hoofd worden gezien. Een haarscheurtje bij de hals. Een chip in de mond die alleen zichtbaar wordt als er een sluiting op zit. Een malnaad die op een schaduw lijkt totdat de fles tegen een lichtbak wordt gehouden. Dergelijke defecten kunnen de vormlijn onopgemerkt achterlaten en pas later aan het licht komen, tijdens het vullen of verpakken, wanneer het corrigeren ervan duurder is.
Wat tussen deze fasen in staat, is niet één enkele inspectie, maar een reeks controles langs het productie- en verpakkingstraject. Elke cheque heeft een ander doel. De volgende volgorde weerspiegelt het inspectieproces dat bij HYT Packaging wordt gebruikt en de algemene kwaliteitscontrolepraktijken die worden aangetroffen bij fabrikanten van glascontainers: handmatige visuele inspectie, automatische machine-inspectie, lichtondersteund onderzoek, sterkte- en prestatietests, inspectie vóór de verpakking en herinspectie van verpakte dozen vóór verzending.
De volgorde is net zo belangrijk als de afzonderlijke controles. Inspecties van het uiterlijk en de afmetingen vinden plaats terwijl de flessen door de productie gaan; Er worden sterktetests uitgevoerd op monsters; decoratie wordt geëvalueerd na oppervlaktebehandeling; en de kartoninspectie vindt plaats nadat de flessen zijn verpakt. Een fles kan de ene fase doorstaan en de andere niet doorstaan. Daarom mag geen enkele inspectie achterwege worden gelaten in de veronderstelling dat een latere controle elk gemist defect zal identificeren.
Acceptatiecriteria vormen een essentieel onderdeel van het kwaliteitscontrolesysteem. De betrokken partijen moeten het eens worden over wie de criteria definieert, welke toleranties gelden en welk goedgekeurd monster als referentie dient. Voor de meeste projecten moeten deze vereisten worden gedocumenteerd in de orderspecificaties voordat de gereedschappen en productie beginnen. Later aangebrachte wijzigingen kunnen de ontwikkelingskosten verhogen en de leveringsschema's beïnvloeden.
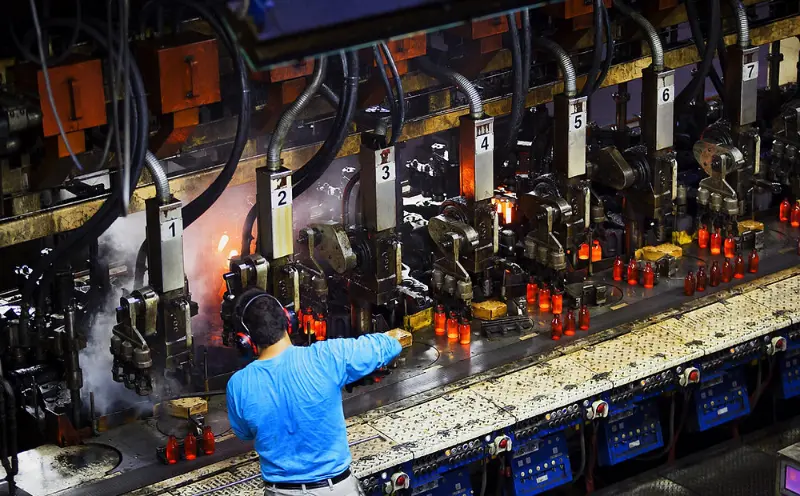 1. Handmatige inspectie
Getrainde ogen, nog steeds aan het werk naast de machines
Handmatige inspectie blijft een belangrijk onderdeel van de kwaliteitscontrole van glazen flessen. Zelfs in fabrieken die zijn uitgerust met camera-inspectiesystemen en lasermeters onderzoeken inspecteurs de flessen nog steeds individueel aan het einde van de transportband. Sommige defecten zijn moeilijk te identificeren via vaste detectieregels, waaronder krassen die alleen onder bepaalde hoeken zichtbaar worden, enigszins ongelijkmatige schouders en schimmelnaden die niet volledig zijn verwijderd.
Inspectie richt zich op vijf hoofdgebieden: de mond, nek, schouder, lichaam en basis. Elk gebied heeft verschillende potentiële defecten. Een niet-ronde mond kan ervoor zorgen dat een sluiting niet goed past. Een chip rond de nek kan tijdens het vullen uitgroeien tot een scheur. Een vervormde bodem kan de fles onstabiel maken op een pallet of bij de invoer van een vullijn. Inspecteurs beoordelen of elke fles voldoet aan de fysieke en functionele eisen die in de specificatie zijn vastgelegd.
Handmatige inspectie biedt ook een beoordelingsniveau dat geautomatiseerde apparatuur niet volledig kan vervangen. Ervaren inspecteurs die in de loop van de tijd met dezelfde flesontwerpen werken, kunnen veranderingen herkennen voordat deze in de afkeurstatistieken verschijnen. Hierbij kunt u denken aan verschillen in de lichttransmissie door het glas, variaties in de rijeigenschappen of subtiele veranderingen in de schoudervorm. Dergelijke observaties verschijnen misschien niet altijd in een formeel controleplan, maar ze kunnen wel helpen bij het identificeren van zich ontwikkelende productieproblemen.
Deze fase helpt ook bij het verifiëren of de schriftelijke specificaties overeenkomen met het daadwerkelijke uiterlijk van de afgewerkte flessen. Een tekening kan de aanvaardbare grootte van een chip definiëren, maar kan niet volledig aantonen hoe zichtbaar die chip op een voltooide fles zal zijn. Inspecteurs en klanten kunnen dit effectiever beoordelen door samen fysieke monsters te onderzoeken en de overeengekomen uiterlijknormen te bevestigen.
Wat het vangt:Zichtbare uiterlijk- en fabricagefouten, beoordeeld aan de hand van het goedgekeurde monster en de overeengekomen productspecificaties.
2. Automatische machine-inspectie
Consistentie met de snelheid van de lijn
Waar handmatige inspectie zorgt voor menselijk oordeel, zorgt automatische machine-inspectie voor herhaalbaarheid. Camera- en sensorstations onderzoeken de kenmerken waarvoor ze zijn geconfigureerd, inclusief maattoleranties, mondafwerking, zijwand- en basisdefecten, scheuren en onregelmatigheden in de vorming. Elke fles wordt gedurende de hele productierun beoordeeld op basis van dezelfde detectiedrempels.
Defecte flessen worden over het algemeen automatisch afgewezen en van de transportband afgevoerd voordat ze naar de volgende productiefase gaan. Dit helpt voorkomen dat defecte glazen containers het verpakkingsgebied bereiken, waar een gebarsten fles aangrenzende flessen en de omringende doos zou kunnen beschadigen.
Het detectievermogen van een inspectiemachine hangt echter af van de sensoren, algoritmen en configuratie ervan. Een defect buiten de gedefinieerde detectieparameters kan door het systeem gaan, terwijl te strenge instellingen tot onnodige afkeuringen kunnen leiden. Om deze reden kan machine-inspectie het beste worden opgevat als een gecontroleerd screeningproces en niet als een garantie dat elk mogelijk defect wordt geïdentificeerd.
Productielijnen kunnen verschillende inspectiestations gebruiken om verschillende fleskenmerken te onderzoeken. Hun gecombineerde effectiviteit hangt nog steeds af van de capaciteit van de apparatuur, de detectiegevoeligheid en de lijnconfiguratie. Als gevolg hiervan kunnen twee fabrieken die vergelijkbare inspectieprocessen gebruiken, verschillende detectie- en afkeurresultaten behalen.
Wat het vangt:Dimensionale en structurele defecten bij productiesnelheid, geëvalueerd aan de hand van vooraf gedefinieerde machinedetectiedrempels.
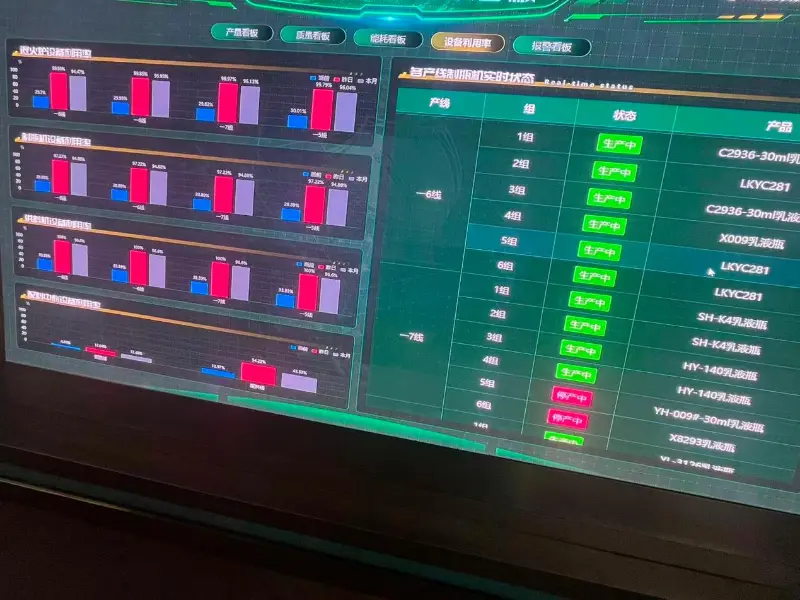
3. Lichtondersteunde visuele inspectie
Wat een lichtbak zichtbaar maakt
Sommige glasdefecten zijn gemakkelijker te identificeren onder gecontroleerde verlichting. Wanneer een doorzichtige fles tegen een heldere achtergrond wordt gehouden, worden kenmerken die bij gewone fabrieksverlichting moeilijk te zien zijn, duidelijker. Deze omvatten belletjes in de glazen wand, stenen en vreemde insluitsels, fijne scheurtjes die zich uitstrekken vanaf de basis, ongelijkmatige glasverdeling en oppervlaktegolvingen die het uiterlijk van de voltooide fles kunnen beïnvloeden.
De inspectiemethode is goed ingeburgerd, maar de acceptatiecriteria moeten worden gedefinieerd op basis van de beoogde toepassing. De grootte, het aantal, de locatie, het opnametype en de zichtbaarheidsdrempels van de bel kunnen per project variëren. Bijvoorbeeld gebreken die op een transparant waarneembaar zijnglazen drankfleskan minder duidelijk zijn op een fles met spuitverf, glazuur of gegraveerde decoratie.
Lichtondersteunde inspectie kent ook beperkingen. Defecten die zich diep in de glazen wand bevinden of evenwijdig aan de kijkhoek zijn uitgelijnd, kunnen moeilijk te detecteren blijven. Aanvullende machine-inspecties of destructieve monstertests kunnen nodig zijn wanneer deze defecten een bijzonder risico met zich meebrengen.
Om deze reden moeten acceptatiecriteria gebaseerd zijn op wat de inspectiemethode feitelijk kan verifiëren, in plaats van op een onrealistische verwachting van perfecte transparantie. Een eis die niet consistent kan worden gecontroleerd via visuele inspectie, kan een bron van onenigheid worden tijdens de productacceptatie.
Wat het vangt:Duidelijkheid, transparantie, interne insluitsels en oppervlaktekwaliteit, beoordeeld onder gecontroleerde verlichting tegen gedocumenteerde limieten.
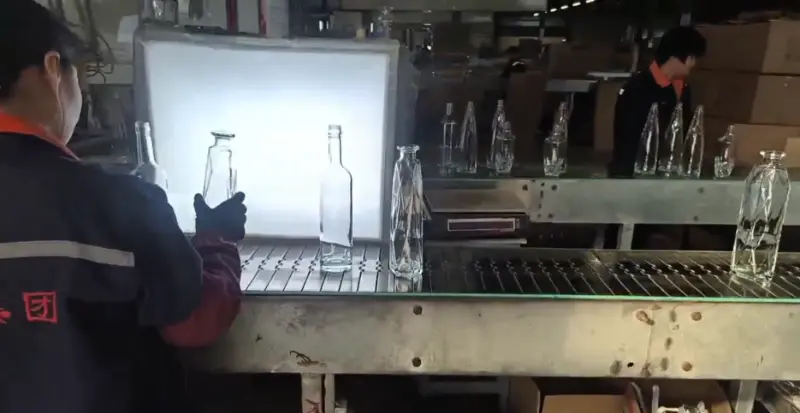
4. Kracht- en prestatietests
Of de fles overleeft wat er gebeurt nadat hij is gevuld
Het uiterlijk is slechts een onderdeel van de kwaliteit van glazen flessen. Een fles die er goed uitziet, maar het begeeft onder een dop, in een pasteur of op de bodem van een gestapelde doos, is nog steeds niet geschikt voor de beoogde toepassing. Prestatietests helpen bij het evalueren van deze risico's voordat de producten de afvul- en distributiefase bereiken.
Tijdens het testen wordt een gedefinieerd monster onderworpen aan gespecificeerde mechanische belastingen, interne drukken of temperatuurveranderingen. De resultaten worden vervolgens vergeleken met de acceptatiecriteria die zijn vastgesteld voor het flesontwerp en het beoogde gebruik ervan.
Vier testcategorieën dekken veel algemene vereisten, hoewel aanvullende methoden kunnen worden opgenomen wanneer de toepassing daarom vraagt.
| Testmethode | Wat de test meet |
|---|---|
| Verticale belasting- of compressietests | Hoeveel neerwaartse kracht de fles kan weerstaan onder gedefinieerde testomstandigheden. |
| Interne druktesten | Weerstand tegen interne druk, vooral voor flessen die bedoeld zijn om de inhoud onder druk te houden. |
| Thermische schoktesten | Bestand tegen snelle temperatuurveranderingen onder gespecificeerde testomstandigheden. |
| Andere gespecificeerde prestatietests | Aanvullende mechanische of toepassingsspecifieke vereisten gedefinieerd in de bestelling. |
De selectie van testmethoden hangt af van het flesontwerp, de glasspecificaties, de beoogde toepassing en de toepasselijke acceptatiecriteria. Niet elke fles vereist dezelfde combinatie van tests.
Testresultaten zijn van toepassing op de onderzochte monsters in plaats van automatisch elke fles in een productiebatch te certificeren. Steekproefomvang en selectie zijn belangrijke onderdelen van de testmethode. Een passerend monster geeft informatie over het productieproces en de geteste producten, maar mag niet worden geïnterpreteerd als bewijs dat elke eenheid in de partij afzonderlijk is getest. Een testrapport moet daarom het monster en de omstandigheden waaronder de test is uitgevoerd identificeren.
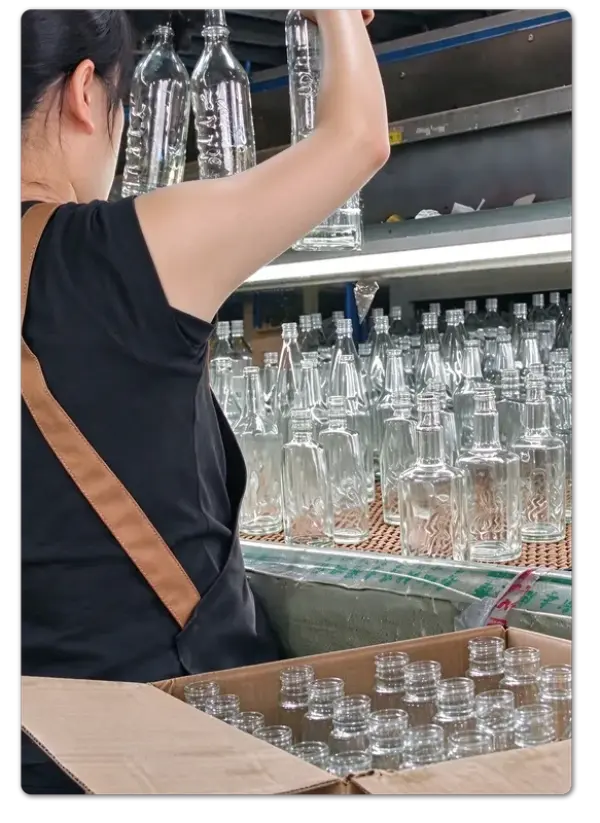 Het is ook belangrijk om sterktetesten te onderscheiden van hardheidsmetingen. Deze methoden gebruiken verschillende apparatuur en evalueren verschillende eigenschappen. Een hardheidsresultaat kan niet worden behandeld als vervanging voor een mechanische sterktetest, en inspectierapporten moeten de daadwerkelijk gebruikte methode identificeren.
Wat het vangt:Mechanische en thermische prestatieproblemen, gemeten op gedefinieerde monsters aan de hand van toepassingsspecifieke testcriteria.
5. Inspectie vóór verpakking
De laatste blik voordat de doos sluit
Het verpakken gebeurt dicht bij een eenrichtingsdeur in het productieproces. Zodra de flessen zijn geteld, gerangschikt, beschermd en verzegeld in dozen, wordt het identificeren van een defect ingewikkelder. Het kan zijn dat dozen opnieuw moeten worden geopend, hoeveelheden moeten worden afgestemd en pallets opnieuw moeten worden opgebouwd. Inspectie vóór de verpakking helpt voorkomen dat niet-conforme producten dit stadium bereiken.
De inspectie heeft betrekking op het uiterlijk, de productspecificaties, de hoeveelheid en, indien van toepassing, de kwaliteit van de oppervlaktedecoratie.
Voor gedecoreerde glazen flessen bevat de inspectiechecklist aanvullende items:
- Logopositie en printregistratie
- Kleurconsistentie gedurende de hele productierun
- Uiterlijk en dekking van de coating
- Kwaliteit van oppervlaktedecoratie
- Andere decoratiespecificaties overeengekomen voor de bestelling
Decoratie is een belangrijk onderdeel van het inspectieproces omdat het goedgekeurde ontwerp en de kwaliteitscriteria moeten aansluiten. Afdrukken, glazuur, spuitkleuren en graveren worden normaal gesproken gespecificeerd tijdens de productontwikkeling. Zodra een oppervlaktebehandeling onderdeel wordt van het goedgekeurde ontwerp, moeten het uiterlijk en de toepasselijke toleranties ook worden opgenomen in de acceptatiecriteria.
Een decoratiereferentie die visueel is goedgekeurd maar geen schriftelijke tolerantie kent, kan bij de eindinspectie een bron van onenigheid worden. Door kleur, positie, dekking en acceptabel uiterlijk vooraf te documenteren, wordt het inspectieproces consistenter.
Ook het verpakken zelf is onderdeel van de controle. Verdelers, beschermende inzetstukken en kartonnen configuraties bepalen hoe goed flessen worden beschermd tegen beweging en contact tussen flessen tijdens transport. Een doos die de inspectie aan de paktafel doorstaat, kan nog steeds kwetsbaar zijn voor transportschade als de interne opstelling ervan niet voldoende bescherming biedt.
Wat het vangt:Productconformiteit, decoratiekwaliteit, kwantiteit en verpakkingsgereedheid voordat de dozen worden verzegeld.
6. Inspectie vóór verzending
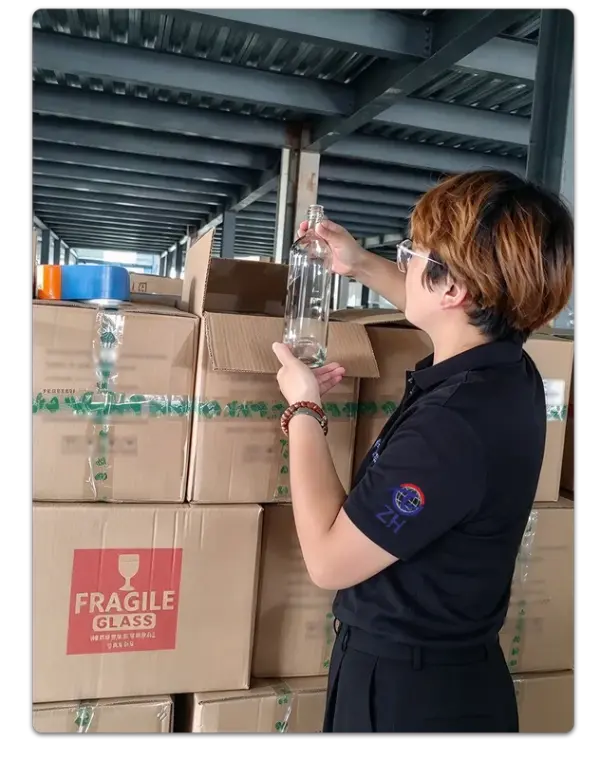 De doos opnieuw openen om de doos te controleren
Inspectie vóór verzending biedt een tweede mogelijkheid om producten te onderzoeken die al eerdere kwaliteitscontroles hebben doorstaan. Geselecteerde dozen worden geopend volgens het overeengekomen bemonsteringsplan. De flessen binnenin worden opnieuw gecontroleerd op uiterlijk, zichtbare gebreken, productspecificaties en decoratiekwaliteit. Inspecteurs onderzoeken ook de verpakkingswijze om er zeker van te zijn dat de flessen goed gepositioneerd en beschermd blijven.
Dit is de inspectiefase waarin producten worden beoordeeld in hun werkelijke verzendconditie in plaats van in hun oorspronkelijke productieconditie. Het kan handlingschade, verpakkingsfouten en laadgerelateerde problemen identificeren die mogelijk niet bestonden tijdens eerdere productie-inspecties.
Het aantal geopende dozen is afhankelijk van de ordervereisten, het verzendvolume, de productwaarde en het overeengekomen bemonsteringsplan. Verschillende projecten kunnen verschillende steekproefniveaus gebruiken. Waar het om gaat is dat de inspectiemethode en acceptatiecriteria vooraf worden overeengekomen en consequent worden toegepast, zodat de goedkeuring of afwijzing van een zending kan worden ondersteund door gedocumenteerde vereisten in plaats van door een subjectief oordeel.
Het resultaat is een extra controlepunt wanneer de goederen al zijn verpakt, geëtiketteerd, gestapeld en wachten op laden.
Wat het vangt:Verpakte producten en verpakkingscondities, vóór het laden opnieuw gecontroleerd aan de hand van het overeengekomen bemonsteringsplan.
Inspectiefocus:Het opnieuw controleren van geselecteerde verpakte producten, de staat van de doos en de beschermende verpakking vóór verzending.
Zes controles, één systeem
Een fles die een vullijn bereikt, heeft zes soorten inspecties doorstaan
Elke inspectie beantwoordt een andere vraag. Ziet de fles er goed uit? Zijn de afmetingen binnen de tolerantie? Is het glas optisch schoon? Kan het bestand zijn tegen de beoogde gebruiksomstandigheden? Komt de decoratie overeen met het goedgekeurde ontwerp? Is het product tijdens het verpakken beschermd gebleven?
Geen enkele fase dekt al deze eisen en de inspectiefasen kunnen elkaar niet vervangen. Tegen de tijd dat een fles in een doos wordt verzegeld, zijn de meeste mogelijkheden om productiefouten te corrigeren al voorbij. Daarom zijn inspecties die eerder in het productieproces worden uitgevoerd net zo belangrijk als de laatste controles vóór verzending.
De effectiviteit van het systeem is afhankelijk van duidelijk gedocumenteerde acceptatiecriteria. Glasinspectie omvat praktische beslissingen over aanvaardbare belgroottes, zichtbaarheid van de malnaad, oppervlaktedefecten en het aantal defecte flessen dat in een monster is toegestaan. Deze vereisten moeten tussen de klant en de leverancier worden overeengekomen voordat de productie begint, en mogen niet voor het eerst na de levering worden besproken.
Leveranciers die projectspecifieke inspectiecriteria documenteren en goedgekeurde referentiemonsters behouden, kunnen consistentere kwaliteitsnormen handhaven en meningsverschillen tijdens de productacceptatie verminderen. Voor aangepastglazen drankflesBij projecten zijn deze details vooral belangrijk wanneer de vorm van de fles, de helderheid van het glas, de oppervlaktebehandeling en de decoratie allemaal deel uitmaken van de uiteindelijke specificatie.
Deze inspectiestructuur is niet uniek voor één fabrikant. Het weerspiegelt een praktische aanpak die in de glascontainerindustrie wordt gebruikt: defecten kunnen optreden in verschillende stadia van de productie, en inspecties op verschillende punten helpen bij het identificeren van problemen die bij een enkele eindinspectie mogelijk over het hoofd worden gezien.
HYT Packaging volgt deze meerfasige inspectieaanpak, waarbij de inspectieprioriteiten worden bepaald door het flesontwerp, het productieproces en de beoogde toepassing.
Voor klanten die een leverancier van glazen flessen beoordelen, is de zinvollere vraag niet alleen hoeveel inspecties er worden uitgevoerd, maar ook of elke inspectie duidelijke, gedocumenteerde acceptatiecriteria heeft. Zes controles met vage limieten bieden minder zekerheid dan een kleiner aantal controles, ondersteund door specifieke normen, gedefinieerde bemonsteringsmethoden en goedgekeurde referentiemonsters.
Gerelateerd nieuws
- Waarom is een keramische haan-whiskykaraffles de perfecte keuze voor premium sterke drankverpakkingen?
- Waarom is de Arizona ronde glazen spiritusfles van 750 ml een uitstekende keuze voor premium sterke drankverpakkingen
- Nieuwe aangepaste glazen fles wodka: HYT-verpakking voor een Noord-Amerikaans merk voor sterke dranken
- Waarom is een glazen drankkan van 1,75 liter met handvat de slimme keuze voor moderne drankverpakkingen?
- HYT Packaging lanceert een nieuwe lichtgewicht Flint Glass Spirits-flessenlijn ter ondersteuning van koolstofarme drankenmerken
- Hoe kan een glazen drankfles van Bellissima met lange hals en kurk op de bar uw drankmerk naar een hoger niveau tillen
Laat een bericht achter
Nieuwe Producten

Nieuwsaanbevelingen